电缆机械螺杆(gan)机筒的原理是(shi)什么
电缆机械螺杆机筒的原理是什么? 虽然(ran)不是专家的(de)你说一定知道不知道没关系,但是我们都避免(mian)不了使用的日子,下面一起来了解下吧!
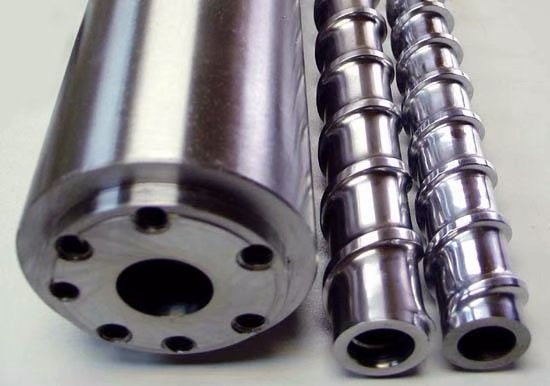
电缆机械螺杆机筒的缸体(ti)材料向前移动时,会被碰撞产生的热量和缸体加(jia)热器传递的热量(liang)加热。 的温度超过熔点时,缸内的外观会形成熔融膜(mo),塑化段从这里开始。 需要指出的是塑化(hua)段的起点一般不是紧缩(suo)段的起点。 各功能段的边界线(xian)取决于聚合物的(de)功能、挤出机的形状(zhuang)和操作条件。 因此,边界线可以通过操(cao)作(zuo)条件的变更来变更。 但是,螺杆的几何段由计划判(pan)断,不会因操作条(tiao)件的变化而改变。 物料向前移动后,熔融将减少(shao)各方向的(de)固体物料量。 所有固体聚合物消失后到达塑化(hua)段的结束,熔融输送段开始。 在固体输送段中,将熔融(rong)体均匀地输(shu)送到模具中。
电缆机械螺杆机筒的(de)缸体在聚合(he)物流入模具后会出现模具流路的形状,因此当聚合物从模具脱离(li)时,其形状多(duo)少与模(mo)具流路zui的终(zhong)端部分的截面形(xing)状一致。 由(you)于模具会产生活动阻力(li),因此需(xu)要(yao)施加压力使材料通过模具。 这个压力一般称为模头(tou)压(ya)力。 冲(chong)模压力由冲模的形(xing)状,特别是流路、高分子熔体的温度、通过冲模的流量、以及高分子熔体的流变特性决定。 冲模压力由冲模产生,不由挤出机产生。 挤出机只(zhi)产生足够的压力使材料通过模具。 如果聚合台架、挤出量、模头、模头温度都相同,则挤出机无论是齿轮泵单螺杆挤(ji)出机还是双(shuang)螺杆挤出机都没有差别,喷头力相同。
电缆机械螺杆机筒的操作其实很简单。 材料从料斗进入。 一般的材料(liao)在重力的作用下从料斗流入挤出(chu)机的气缸。 有些材料在无聊的情况下很难活动,需(xu)要(yao)用特别的方法防止材料溅到料斗上。 材料(liao)落在挤(ji)出机的简上后,就位(wei)于挤出机螺杆和缸之间(jian)的环状空间,再被螺纹的自动螺纹腹(fu)和蝴蝶的腹螺纹槽包围。 简停下来,蝉棒旋转。 因此,冲击力作用于材料、气缸和螺杆的外观。 至少物枓处于固体状态,比熔点低,这些冲击力(li)承担着将材料向前运(yun)送的作用。
在电缆机(ji)械螺杆机筒的作(zuo)用下,料斗中储存的颗粒状塑料不断地沿(yan)螺杆槽工作(zuo)。 在缸体(ti)上施加的热量和螺(luo)杆剪切的共同作用下,塑料不断加热软化,然后形成熔融粘流(liu)状态。 同时,螺杆头部的熔体力将螺杆(gan)推回。 通过改变螺杆背压(液压油的返回阻力)来(lai)调节螺杆的后退速(su)度,从而改(gai)变螺杆槽内塑料的(de)流动状况,然后达到控(kong)制塑料塑化性能的目的。例如,通过提(ti)高背压来改善熔体均匀化(hua)的程度,同时能(neng)够使熔体的温度(du)上升,从而也会影响螺杆的输(shu)送(song)能力; 螺杆后退,实(shi)际工作长度发生变(bian)化,引起塑化能力下降,同时熔融后的塑料温度在螺杆轴向上(shang)有很大偏差(cha),随着注射行程和螺杆转(zhuan)速的增加而(er)增大。
因此,利用背压与(yu)熔体温度的(de)线性关系,可以(yi)根据实际的(de)材料温度动态调节背压的大小,补偿因缩短预成形时的电缆机械螺杆机(ji)筒有效长度而引起的(de)轴向温差。 同样,通过调节背压和转速,在高背下(xia)确保较大的剪切力和低转速(su),使塑化均匀的低(di)背压和低转速(su)下,螺杆(gan)前部的消融压力大(da)部分被释放,因此螺杆惯性力矩小。
以上介绍的就是电缆机械螺杆机筒原理,如需了解更多,可随时联系我们!